ASTM A123 feuerverzinkter 3-beiniger Winkelstahl-Gittermast für Telekommunikation, ISO-zertifizierte Fabrik Q345B Stahl für Übersee-Kommunikationsinfrastrukturprojekte

Der 3-beinige Winkelstahlmastgehört zum technischen Gebiet der Herstellung von Kommunikationsausrüstung, insbesondere zu einem dreieckigen Mobilfunkmast, der einen Mastkörper, eine Blitzschutzstange umfasst. Der Mastkörper besteht aus dreieckigen Mastkörperüberlappungen, die Füße des Mastkörpers sind am Boden befestigt, die Blitzschutzstange ragt aus der Mastkörperoberseite heraus. Der Mastkörper ist eine Mastkörperüberlappung mit gleicher Neigung oder einmaliger variabler Neigung, der Mastkörperquerschnitt ist Winkelstahl, gleichseitiges Dreieck der Querverstrebung, der Mastkörper ist mit mehreren Arbeitsplattformen sequenziell von oben nach unten versehen. Das Gebrauchsmuster offenbart einen dreieckigen Mobilfunkmast mit den Vorteilen Sicherheit und Zuverlässigkeit sowie einfacher Struktur.
Produktbeschreibung
| Design |
| 1. Konstruktionsnorm |
ANSI/TIA-222-G/H/F, EN 1991-1-4 & EN 1993-3-1 |
| Baustahl |
| 2. Güte |
Baustahl |
Hochfester Stahl |
| GB/T 700:Q235B, Q235C,Q235D |
GB/T1591:Q355B, Q355C,Q355D |
| ASTM A36 |
ASTM A572 Gr50 |
| EN10025: S235JR, S235J0,S235J2 |
EN10025: S355JR, S355J0,S355J2 |
| 3. Auslegungs-Windgeschwindigkeit |
Bis zu 250 km/h |
| 4. Zulässige Durchbiegung |
0,5 ~1,0 Grad bei Betriebsgeschwindigkeit |
| 5. Zugfestigkeit (Mpa) |
360~510 |
470~630 |
| 6. Streckgrenze (t≤16mm) (Mpa) |
235 |
355 |
| 7. Dehnung (%) |
20 |
24 |
| 8. Schlagzähigkeit KV (J) |
27(20°C)---Q235B(S235JR) |
27(20°C)---Q345B(S355JR) |
| 27(0°C)---Q235C(S235J0) |
27(0°C)---Q345C(S355J0) |
| 27(-20°C)---Q235D(S235J2) |
27(-20°C)---Q345D(S355J2) |
| Schrauben & Muttern |
| 9. Güte |
Güte 4.8, 6.8, 8.8 |
| 10. Normen für mechanische Eigenschaften |
| 10.1 Schrauben |
ISO 898-1 |
| 10.2 Muttern |
ISO 898-2 |
| 10.3 Unterlegscheiben |
ISO 6507-1 |
| 11. Normen für Abmessungen |
| 11.1 Schrauben |
DIN7990, DIN931, DIN933 |
| 11.2 Muttern |
ISO4032, ISO4034 |
| 11.3 Unterlegscheiben |
DIN7989, DIN127B, ISO7091 |
| Schweißen |
| 12. Verfahren |
CO2-Schutzgasschweißen & Unterpulverschweißen (UP) |
| 13. Norm |
AWS D1.1 |
| Verzinkung |
| 14. Verzinkungsnorm für Stahlprofile |
ISO 1461 oder ASTM A123 |
| 15. Verzinkungsnorm für Schrauben und Muttern |
ISO 1461 oder ASTM A153 |
Was ist ein 3-beiniger Winkelstahlmastkörper?
Der Körper eines 3-beinigen Winkelstahlmastes ist die zentrale tragende Struktur des Mastes, gekennzeichnet durch eine dreieckige Konfiguration. Er besteht aus drei vertikalen Stahlbeinen (oder Säulen), die oben verbunden sind, mit zusätzlichen Winkelstahl-Verbindungselementen, die die Beine über die gesamte Höhe verbinden. Typischerweise aus verzinkten Stahlprofilen gefertigt, ist der Körper so konzipiert, dass er sowohl vertikale Lasten (z. B. das Gewicht von Antennen, Geräten und des Mastes selbst) als auch horizontale Lasten (z. B. Wind-, Schnee- oder seismische Kräfte) effizient aufnehmen kann. Seine Winkelkonstruktion und sein dreieckiges Gerüst bieten außergewöhnliche Stabilität, selbst unter rauen Umweltbedingungen, während der verzinkte Stahl Korrosionsbeständigkeit und Langlebigkeit gewährleistet. Der Körper dient als primäre Stützstruktur für die Montage von Kommunikations-, Stromübertragungs- oder Überwachungsgeräten.
Was ist ein 3-beiniger Winkelstahlmastfuß?
Der "Fuß" eines 3-beinigen Winkelstahlmastes bezieht sich auf den Basisbereich jedes vertikalen Beins, der mit dem Fundament des Mastes verbunden ist. Er ist eine kritische Komponente, die für die Übertragung des gesamten Gewichts des Mastes und seiner Lasten (Geräte, Wind usw.) auf das darunter liegende Fundament verantwortlich ist und sicherstellt, dass die Struktur sicher im Boden verankert ist. Die Füße sind typischerweise mit Anschlussplatten, Schrauben oder Ankerpunkten konstruiert, die fest am Beton- oder Stahlbetonfundament befestigt werden. Hergestellt aus hochfestem verzinktem Stahl (im Einklang mit dem Mastkörper), sind die Füße so konstruiert, dass sie Scher-, Zug- und Druckkräfte widerstehen und ein Verschieben oder Umkippen des Mastes verhindern. Ihre Konstruktion ist auf die geologischen Bedingungen des Standorts zugeschnitten und gewährleistet die Kompatibilität mit dem Fundament für maximale Stabilität.
Was sind Leiter und Kabeltrassen eines 3-beinigen Winkelstahlmastes?
- Leiter: Eine Sicherheitszugangskomponente, die entlang des Mastkörpers installiert ist und einen sicheren Weg für Arbeiter bietet, um zur Spitze (oder zu Zwischenplattformen) für Installation, Wartung oder Inspektion zu klettern. Leitern bestehen typischerweise aus verzinktem Stahl für Korrosionsbeständigkeit und Festigkeit, mit Sprossen in standardmäßigen Abständen für bequemes Klettern. Sie können Sicherheitsmerkmale wie Handläufe, Absturzsicherungssysteme oder Käfiggehäuse enthalten, um Arbeiter vor Stürzen zu schützen.Kabeltrasse: Ein struktureller Kanal oder eine Trasse, die am Mastkörper montiert ist und dazu dient, Kabel (z. B. Kommunikationskabel, Stromkabel oder Signaldrähte) zu organisieren, zu unterstützen und zu schützen, die zwischen der Basis des Mastes und den Geräten an der Spitze verlaufen. Kabeltrassen halten Kabel ordentlich, verhindern Verwicklungen oder Schäden durch Umweltfaktoren (Wind, Regen, UV-Strahlung) und erleichtern den Zugang für die Wartung. Wie andere Mastkomponenten sind sie oft aus verzinktem Stahl gefertigt, um Langlebigkeit und Kompatibilität mit dem korrosionsbeständigen Design des Mastes zu gewährleisten. Zusammen verbessern Leiter und Kabeltrasse die Funktionalität des Mastes, indem sie sicheren Zugang und effizientes Kabelmanagement ermöglichen.
- Wie installiert man einen 3-beinigen Winkelstahlmast?Die Installation eines 3-beinigen Winkelstahlmastes folgt einem systematischen, sicherheitsorientierten Prozess:
Standortvermessung und Fundamentvorbereitung: Zuerst wird eine detaillierte Standortvermessung durchgeführt, um den optimalen Standort zu bestimmen, geologische Bedingungen zu bewerten und potenzielle Umwelt- oder strukturelle Einschränkungen (z. B. Windgeschwindigkeiten, seismische Aktivität) zu identifizieren. Dann wird ein robustes Fundament (typischerweise Beton oder Stahlbeton) gebaut, das auf das Gewicht und die Lastanforderungen des Mastes zugeschnitten ist. Das Fundament muss eben und sicher im Boden verankert sein, um die Füße des Mastes zu tragen.
Montage der Mastkomponenten: Vorgefertigte Komponenten (Stahlbeine, Verbindungselemente, Leiter, Kabeltrasse) werden zum Standort transportiert. Der dreieckige Mastkörper wird vor Ort montiert: Die drei Beine werden ausgerichtet, die Winkelverbindungselemente werden angebracht, um die Maststruktur zu bilden, und Hilfskomponenten wie die Leiter und die Kabeltrasse werden während der Montage installiert.
- Mastaufrichtung: Kräne oder spezielle Hebezeuge werden verwendet, um den montierten Mast (oder Abschnitte davon, bei höheren Masten) in eine vertikale Position zu heben. Die Füße des Mastes werden sorgfältig mit den Ankerpunkten des Fundaments ausgerichtet und mit Schrauben oder Ankern befestigt, um den Mast zu fixieren.Geräteinstallation: Die vorgesehenen Geräte (z. B. Antennen, Mikrowellenschüsseln, Stromübertragungsleitungen) werden auf der oberen Plattform des Mastes oder an den vorgesehenen Montagepunkten montiert. Kabel werden durch die vorinstallierte Kabeltrasse geführt und die Geräte mit der Basis verbunden.
- Qualitätskontrolle und Sicherheitsprüfungen: Strenge Qualitätsinspektionen werden durchgeführt, um die strukturelle Integrität des Mastes zu überprüfen (z. B. Festigkeit der Schrauben, Ausrichtung der Komponenten, Korrosionsbeständigkeit). Sicherheitsprotokolle werden während der Installation implementiert (z. B. Absturzsicherung für Arbeiter, Lastprüfung der Geräte), um die Einhaltung von Industriestandards zu gewährleisten. Abschließende Prüfungen bestätigen, dass der Mast stabil ist, die Geräte ordnungsgemäß installiert sind und alle Systeme wie vorgesehen funktionieren.Prüfung der Verzinkung von Winkelstahlmasten.
- Die Verzinkung ist ein entscheidender Prozess für Winkelstahlmasten (wie 3-beinige Winkelstahlmasten), da sie Korrosionsbeständigkeit bietet und die Lebensdauer der Struktur in rauen Außenumgebungen (z. B. Exposition gegenüber Wind, Regen, Feuchtigkeit und industriellen Schadstoffen) verlängert. Um sicherzustellen, dass die verzinkte Beschichtung Qualitätsstandards erfüllt und wie vorgesehen funktioniert, wird eine Reihe von strengen Prüfverfahren durchgeführt. Nachfolgend finden Sie einen detaillierten Überblick über die Verzinkungsprüfung für Winkelstahlmasten:1. Kernziele der Verzinkungsprüfung
- Die Hauptziele der Prüfung sind die Verifizierung von:Angemessene Schichtdicke (um langfristigen Korrosionsschutz zu gewährleisten).
- Gleichmäßigkeit und Haftung der Zinkbeschichtung (um Abblättern oder Abplatzen zu verhindern).Freiheit von Defekten (z. B. Risse, Poren, blanke Stellen oder überschüssige Zinkansammlungen).
Korrosionsbeständigkeit (um zu bestätigen, dass die Beschichtung Umweltzerstörung widerstehen kann).
2. Wichtige Prüfmethoden für verzinkte Winkelstahlmasten
Die Prüfung wird typischerweise in zwei Phasen durchgeführt: nach der werkseitigen Verzinkung (an einzelnen Komponenten wie Beinen, Verbindungselementen oder Leiternsprossen) und nach der Installation (Stichproben am montierten Mast). Die gängigsten Methoden umfassen:
A. Messung der Schichtdicke
Die Dicke der Zinkschicht beeinflusst direkt die Korrosionsbeständigkeit – eine zu dünne Schicht versagt vorzeitig, während eine übermäßige Dicke Sprödigkeit oder schlechte Passform der Komponenten verursachen kann.
Prüfnormen: Entspricht internationalen Normen wie ASTM A123 (für Feuerverzinkung von Baustahl) oder ISO 1461 (für feuerverzinkte Beschichtungen auf Eisen- und Stahlwaren).
Prüfwerkzeuge:
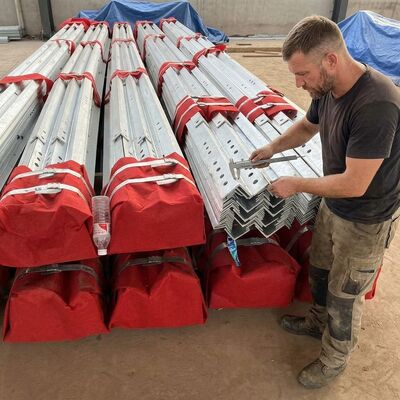
Magnetisches Dickenmessgerät: Die am weitesten verbreitete zerstörungsfreie Methode. Es misst den Abstand zwischen einer magnetischen Sonde und dem Stahlsubstrat und berechnet die Schichtdicke. Messungen werden an mehreren Stellen (z. B. 3–5 Stellen pro Quadratmeter) an jeder Komponente durchgeführt, wobei der Schwerpunkt auf Bereichen mit hoher Beanspruchung (z. B. Beinverbindungen, Schraubenlöcher) und schwer zu beschichtenden Bereichen liegt.
Mikrometer (zerstörend): Zur Verifizierung kann ein kleiner Abschnitt der Komponente geschnitten und die Schichtdicke direkt mit einem Mikrometer gemessen werden (nur für Stichproben, nicht für Fertigteile).
Akzeptanzkriterien: Typische Mindestdicke reicht von 85–120 μm (Mikrometer) für Baustahlkomponenten, abhängig von der Dicke des Stahls und der Anwendung (z. B. Masten in Küsten- oder Industriegebieten können dickere Beschichtungen erfordern).
B. Haftprüfung (Bindungsfestigkeit)
Eine starke Bindung zwischen der Zinkbeschichtung und dem Stahlsubstrat verhindert Abblättern während des Transports, der Installation oder der Exposition gegenüber mechanischer Beanspruchung (z. B. windinduzierte Vibrationen).
Biegeprüfung: Eine Probe des verzinkten Stahls (z. B. ein Abschnitt von Winkelstahl) wird 180° um einen Dorn (Durchmesser entsprechend der Dicke des Stahls) gebogen. Nach dem Biegen wird die Beschichtung auf Risse, Abplatzen oder Ablösung vom Stahl geprüft. Keine sichtbare Ablösung ist zulässig.
Hammerprüfung: Ein gewichteter Hammer (typischerweise 0,5–1 kg) wird an mehreren Stellen fest auf die Beschichtung geschlagen. Die Beschichtung sollte nicht absplittern, abblättern oder sich lösen – nur geringe Eindellungen (ohne Freilegung des Stahlsubstrats) sind zulässig.
Messerprüfung: Ein scharfes, nicht gezahntes Messer wird verwendet, um einen Kreuzschnitt (Gittermuster) in die Beschichtung zu machen. Klebeband wird über den Schnitt aufgebracht und schnell abgezogen; minimale Beschichtungsentfernung (falls überhaupt) ist zulässig.
C. Visuelle Inspektion und Oberflächenfehlerprüfung
Die visuelle Inspektion identifiziert offensichtliche Mängel, die die Integrität der Beschichtung beeinträchtigen.
Verfahren: Jede verzinkte Komponente (und der montierte Mast) wird mit bloßem Auge oder einer Lupe (10-fache Vergrößerung) auf Folgendes geprüft:
Blankstellen (freigelegter Stahl), Poren oder Nadellöcher.
Risse, Blasen oder ungleichmäßige Zinkansammlungen (z. B. "Läufer" oder "Tropfen" durch fehlerhafte Verzinkung).
Verschmutzung (z. B. Öl, Schmutz oder Oxidschichten unter der Beschichtung).
Akzeptanzkriterien: Kein blanker Stahl sollte sichtbar sein; geringfügige Oberflächenunregelmäßigkeiten (z. B. kleine Zinkknötchen) sind zulässig, sofern sie die Passform der Komponente oder die strukturelle Leistung nicht beeinträchtigen.
D. Korrosionsbeständigkeitsprüfung
Dies bestätigt die Fähigkeit der Beschichtung, Rost und Degradation im Laufe der Zeit zu widerstehen.
Salzsprühnebelprüfung: Eine gängige beschleunigte Korrosionsprüfung (gemäß ASTM B117 oder ISO 9227). Verzinkte Proben werden in eine Kammer gestellt, in der ein kontinuierlicher Nebel aus 5% Natriumchlorid (Salzwasser) bei kontrollierter Temperatur (35°C) versprüht wird. Die Proben werden periodisch (z. B. nach 24, 48, 100 oder 500 Stunden) auf Anzeichen von Rotrost (Stahlkorrosion) oder Weißrost (Zinkoxidation) untersucht.
Akzeptanz: Für Tragwerke sollten die Beschichtungen mindestens 100–500 Stunden (abhängig von der Anwendungsumgebung) Rotrost widerstehen. Weißrost (eine temporäre Zinkoxidschicht) ist normal und kein Fehler, sollte aber nicht übermäßig fortschreiten.
Feldversuch: Langzeitversuche beinhalten die Installation von Musterkomponenten in der vorgesehenen Umgebung des Mastes (z. B. Küsten-, Wüsten- oder Industriegebiete) und die Überwachung der Korrosion über Monate oder Jahre. Dies validiert die Leistung in der Praxis.
E. Analyse der chemischen Zusammensetzung (optional)
Um sicherzustellen, dass die Zinkbeschichtung Reinheitsstandards erfüllt, kann eine chemische Analyse des Verzinkungsbades oder der Beschichtungsproben durchgeführt werden.
Prüfverfahren: Atomabsorptionsspektroskopie (AAS) oder Röntgenfluoreszenz (XRF) zur Messung des Zinkgehalts (typischerweise ≥98% reines Zink für Feuerverzinkung) und zur Erkennung von Verunreinigungen (z. B. Blei, Eisen), die die Beschichtungsqualität beeinträchtigen könnten.
3. Prüfnormen und Konformität
Die Verzinkungsprüfung für Winkelstahlmasten muss branchenspezifischen Normen entsprechen, um Konsistenz und Zuverlässigkeit zu gewährleisten:
ASTM-Normen: ASTM A123 (Feuerverzinkung), ASTM B117 (Salzsprühnebelprüfung), ASTM A817 (verzinkter Stahl für Übertragungsmasten).
ISO-Normen: ISO 1461 (verzinkte Beschichtungen), ISO 9227 (Salzsprühnebelprüfung).
Lokale/branchenspezifische Normen: Für Telekommunikations- oder Stromübertragungsmasten können zusätzliche Anforderungen von Regulierungsbehörden (z. B. IEEE für Strominfrastruktur, ITU für Telekommunikationsmasten) oder Projektspezifikationen festgelegt werden.
4. Prüfung nach der Installation
Nach der Montage und Installation des Mastes werden Stichproben durchgeführt, um zu bestätigen, dass die verzinkte Beschichtung während des Transports, des Hebens oder der Montage nicht beschädigt wurde:
Erneute Messung der Schichtdicke an kritischen Verbindungen (z. B. Bein-zu-Fundament-Verbindungen, Leiterbefestigungen).
Prüfung auf Kratzer, Dellen oder Abschürfungen, die das Stahlsubstrat freigelegt haben könnten (bei geringfügigen Schäden mit zinkreicher Farbe ausbessern).
Überprüfung, ob Schraubenlöcher und Verbindungspunkte (Bereiche mit hoher Beanspruchung) eine ausreichende Schichtdicke aufweisen.
Zusammenfassung
Die Verzinkungsprüfung für Winkelstahlmasten ist ein umfassender Prozess, der sich auf Dicke, Haftung, Oberflächenqualität und Korrosionsbeständigkeit konzentriert. Durch die Einhaltung strenger Normen und die Durchführung von Werkstatt- und Vor-Ort-Tests wird die Integrität der Zinkbeschichtung gewährleistet, wodurch der Mast rauen Umweltbedingungen standhalten und eine langfristige Zuverlässigkeit in Telekommunikations-, Stromübertragungs- und anderen Infrastrukturanwendungen bieten kann.
Bitte klicken Sie hier für weitere Informationen!!!!!!
Verpackung & Versand
Kooperationskunden
Zertifizierungen
2. Spart Landressourcen, bequeme Standortwahl.
Kundenspezifische Produkttypen & Vorteile
1. Geringer Windlastkoeffizient, starke Windbeständigkeit.
Freitragende Masten sind in der Regel 3- oder 4-beinige Masten, und ihr Material ist Stahlrohr oder Winkelstahl. Was die Verbindung betrifft, so wird der Rohrmast über Flansche verbunden, und der Winkelstahlmast wird über Muttern und Schrauben verbunden.
Merkmale:
1. Geringer Windlastkoeffizient, starke Windbeständigkeit.
2. Spart Landressourcen, bequeme Standortwahl.
Bequemer Transport und Installation.
Rohrmast
1. Exquisite Struktur und prächtiges Aussehen.
Monopolmast
Er zeichnet sich durch einfache Installation aus und kann an eine Vielzahl von komplizierten Feldstandorten angepasst werden.
Abgespannter Mast
Abgespannte Masten haben ein neuartiges Aussehen, und ihr größtes Merkmal ist die Verstärkung durch Stahlseile. Abgespannte Masten sind ein gängiger Typ von Kommunikationstürmen, der wirtschaftlich und praktisch ist. Sie sind leichter und billiger als andere. Sie eignen sich sehr gut für geografisch weite Gebiete.
Wachturm
Der Wachturm ist ein multifunktionales Gebäude, das hauptsächlich zur Beobachtung der Umgebung dient und in mehreren Bereichen eine wichtige Rolle spielt. Sein Design betont Harmonie und Einheit mit der natürlichen Umgebung, und der architektonische Stil ist normalerweise auf die Umgebung abgestimmt. Beobachtungstürme bestehen in der Regel aus Mastkörpern, Plattformen, Türmen und Leitern mit kompakten und langlebigen Strukturen.
Tarnbaumturm
Der Tarnbaumturm ist ebenfalls eine Art künstlicher Baum des bionischen Baumturms, der auf einer Basis wie ein echter Baum mit sorgfältigem Design, wenn er unter echten Bäumen in einem Sightseeing-Bereich, Park und Platz platziert wird, Teil der Natur sein wird.
Merkmale:
1. Exquisite Struktur und prächtiges Aussehen.
2. Starke strukturelle Stabilität und lange Lebensdauer.
3. Geringe Flächenabdeckung und großer wirtschaftlicher Effekt.
Unsere Dienstleistungen
JIAYAO CO., LTD. ist ein professioneller Hersteller von Telekommunikationstürmen, der nach ISO9001 zertifiziert ist. Wir sind bestrebt, unseren Kunden die optimiertesten Lösungen und die besten Kommunikationstürme anzubieten. Viele Produkte wurden in die USA, nach Europa und in 55 andere Länder exportiert.
Wir sind spezialisiert auf die Entwicklung und Herstellung von Winkelstahlmasten, Rohrmasten, Monopolmasten, Kiefernbaumtürmen, abgespannten Masten und Wachtürmen. Unsere Abteilungen umfassen Design, F&E, Inspektion, Labor, Qualitätskontrolle, Verzinkung und Stahlmastabteilungen. Unsere Rohstoffe stammen von berühmten Stahlwerken in China: HBIS Group, Baowu Steel Group, Shougang Group.
FAQ
F: Was ist die akzeptable MOQ?
A: Unsere akzeptable MOQ ist 1 Set. Jede Probebestellung in kleiner Menge ist willkommen.
F: Was ist die Lieferzeit?
A: Innerhalb von 25 Tagen nach Erhalt der Anzahlung.
F: Was ist die akzeptable Zahlungsbedingung?
A: TT, L/C, Paypal, Western Union, .
F: Können Sie OEM für mich machen?
A: Wir akzeptieren alle OEM-Bestellungen, kontaktieren Sie uns einfach und geben Sie uns Ihr Design, wir bieten Ihnen einen angemessenen Preis.
F: Wann kann ich das Angebot erhalten?
A: Wir erstellen Ihnen normalerweise innerhalb von 24 Stunden nach Erhalt Ihrer Anfrage ein Angebot. Wenn Sie sehr dringend ein Angebot benötigen, rufen Sie uns bitte an oder teilen Sie uns dies per E-Mail mit, damit wir Ihre Anfrage vorrangig behandeln können.
F: Entspricht Ihr Kommunikationsturm der Standardnorm ANSI / TIA/ EIA-222-G?
A: Ja.
F: Ist die Feuerverzinkungsnorm ASTM A 123/153?
A: Ja.
F: Können Sie ein Berechnungsbuch bereitstellen?
A: Ja, aber Sie müssen für das Berechnungsbuch bezahlen.
F: Wie lange ist die Lebensdauer Ihres Produkts?
A: 50 Jahre.
F: Was ist Ihre Zahlungsmethode?
A: Nein, wir können sie nach Kundenwunsch entwerfen und produzieren.
F: Was ist Ihre Zahlungsmethode?
A: 30% per T/T als Anzahlung, Restbetrag per T/T oder L/C bei Sicht.
Wenn Sie es brauchen, begrüßen wir Sie 24 Stunden am Tag!

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!